Burmese
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure ၏ Box Column Processing Flow & Engineering Application အောင်မြင်မှုများ
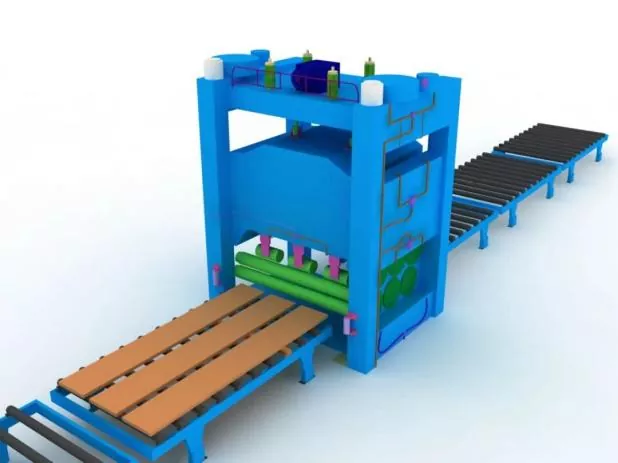
I. အထွေထွေ အပြင်အဆင် ပုံဆွဲခြင်း။
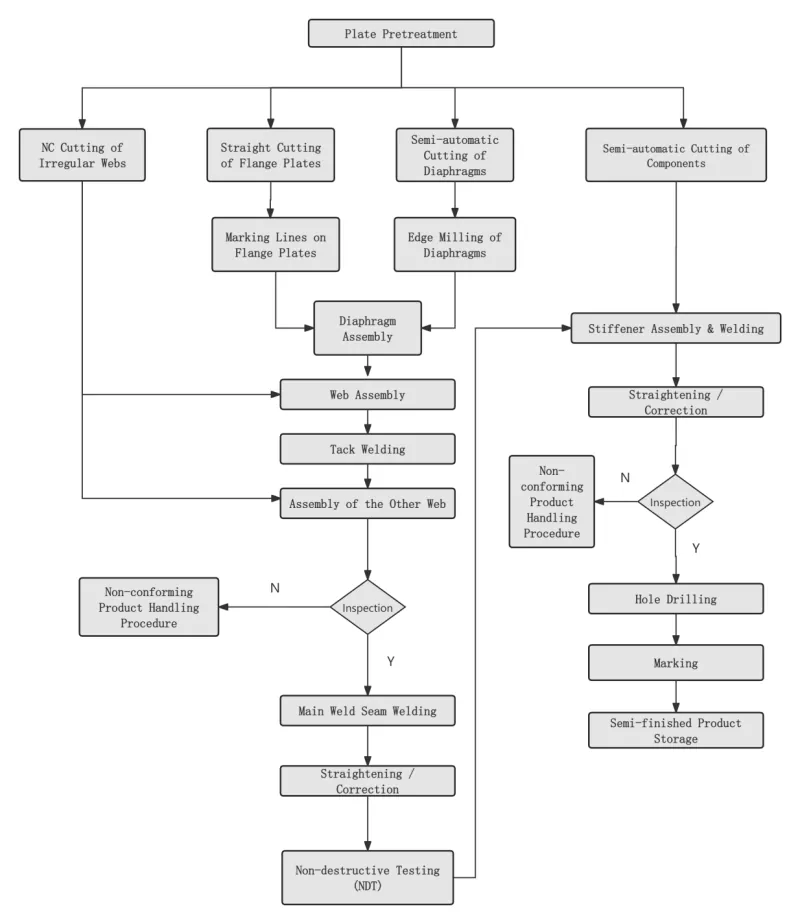
Ⅱ အဓိကလုပ်ငန်းစဉ်
|
အဆင့် 1 Steel Plate Surface Pretreatment |
သံမဏိပြားမထုတ်မီ ဒီဇိုင်း သို့မဟုတ် လုပ်ငန်းစဉ်လိုအပ်ချက်များနှင့်အညီ ဆောင်ရွက်ခဲ့ပါသည်။ |
|
|
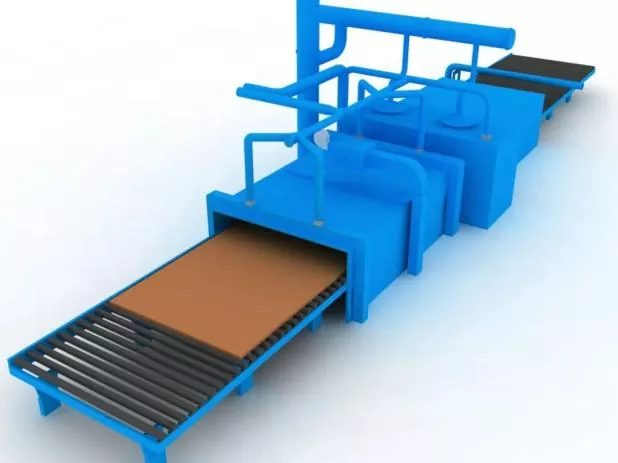
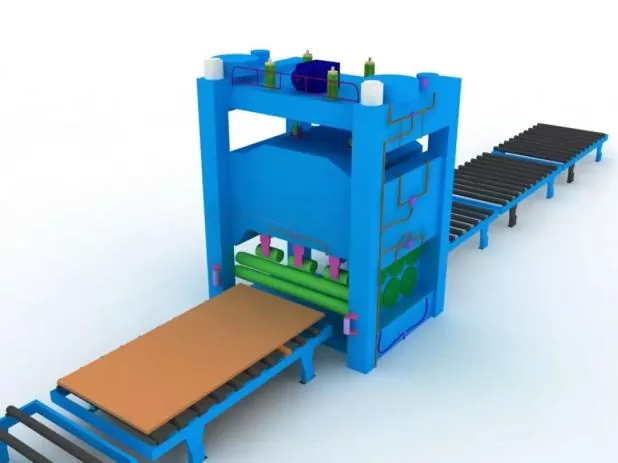
အဆင့် 2 သံမဏိပြားကို ဖြောင့်တန်းခြင်း။ |
စတီးပြား၏ အတွင်းအကြွင်းအကျန်များ ဖိစီးမှုကို သက်သာစေရန် စတီးပြား၏ အတွင်းပိုင်းကျန်နေသော ဖိစီးမှုကို သက်သာစေရန် စတီးပြားကို သန့်စင်ပြီးနောက် ယေဘုယျအားဖြင့် ဖြောင့်ခြင်းအား လုပ်ဆောင်ရပါမည်။ |
|
|
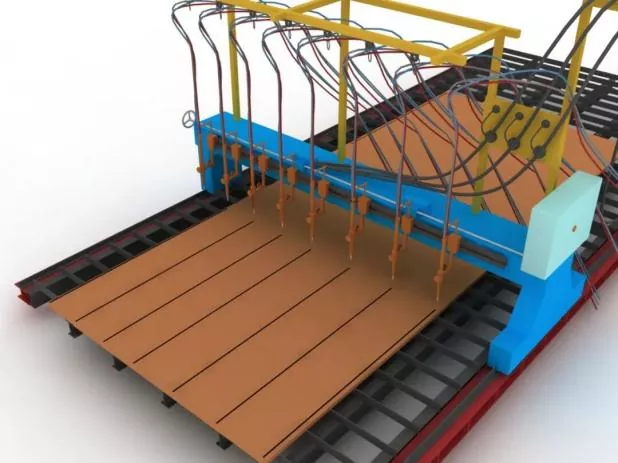
အဆင့် 3 အစိတ်အပိုင်းများကို ဖြတ်တောက်ခြင်းနှင့် ဗလာကျင်းခြင်း |
ဖြတ်တောက်ခြင်းမပြုမီ၊ ဖြတ်တောက်သည့်စက်ကို ချိန်ညှိပါ၊ နော်ဇယ်မော်ဒယ်ကို အတည်ပြုပြီး လေဖိအားတည်ငြိမ်မှုကို စစ်ဆေးပါ။ |
|
|
ဖြတ်တောက်စဉ်အတွင်း၊ သံမဏိပြား၏ ဖြတ်တောက်ခြင်းချုပ်ရိုးကို ဦးစွာအပူပေးပြီး ဖြတ်တောက်မှုအရှိန်ကို တင်းကြပ်စွာ ထိန်းချုပ်ပါ။ |
||
|
အဆင့် 4 အစိတ်အပိုင်းများကို ဆင့်ပွားဖြောင့်တန်းခြင်း။ |
တပ်ဆင်မှုတိကျမှုသေချာစေရန်နှင့် သံမဏိပြားများ၏အတွင်းပိုင်းကျန်နေသေးသောဖိအားကိုလျှော့ချရန် စတီးပြားအလွတ်များပြုလုပ်ပြီးနောက် လုပ်ဆောင်သည်။ |
|
|
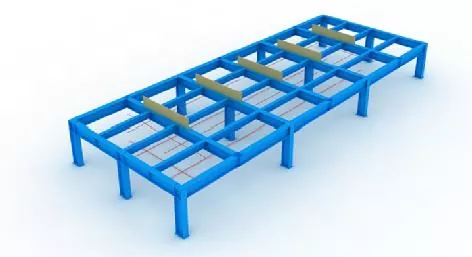
အဆင့် 5 Jigs နှင့် Layout Lines သတ်မှတ်ခြင်း။ |
တပ်ဆင်ခြင်းမပြုမီ၊ အပြင်အဆင်လိုင်းများနှင့် ဂျစ်များကို ဦးစွာသတ်မှတ်ရမည်။ |
|
|
jig တပ်ဆင်စဉ်တွင်၊ ထိပ်အဖွင့်၏အလျားလိုက်အဆင့်ကိုသေချာစေရမည်၊ လုံလောက်သောခိုင်မာမှုနှင့်ခိုင်ခံ့မှုကိုအာမခံရမည်။ |
||
|
ဂျစ်များနှင့် အပြင်အဆင်လိုင်းများအားလုံးကို သတ်မှတ်ထားသောဝန်ထမ်းများမှ စစ်ဆေးအတည်ပြုပြီးမှသာ ထည့်သွင်းအသုံးပြုနိုင်ပါသည်။ |
||
|
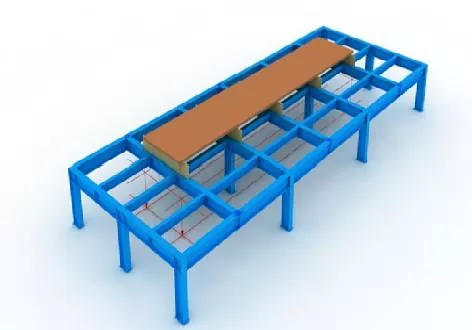
အဆင့် 6 အောက်ပိုင်း အကန့်နေရာချထားခြင်း။ |
Plumb bob နှင့် layout လိုင်းများဖြင့် တိကျစွာ နေရာချထားသည်။ |
|
|
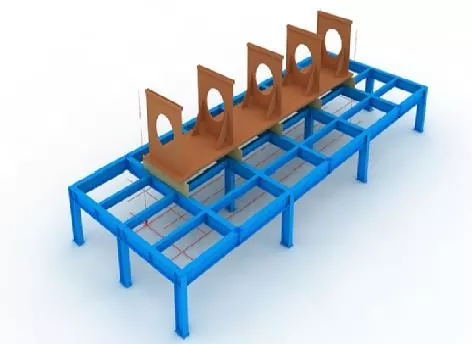
အဆင့် 7 Diaphragm စည်းဝေးပွဲ |
ဒိုင်ယာဖရမ်များ မတပ်ဆင်မီ၊ အောက်အကန့်တွင် နေရာချထားသည့် လိုင်းများကို အမှတ်အသားပြုပြီး လိုင်းနှစ်ဖက်စလုံးရှိ သံချေးများကို ကြိတ်စက်ဖြင့် ဖယ်ရှားပါ။ |
|
|
diaphragms များကို တပ်ဆင်ပြီးနောက်၊ tack welding ဖြင့် ပြုပြင်ပါ။ |
||
|
အဆင့် ၈ ဝဘ်စည်းဝေးပွဲ |
ဝဘ်ကို စုစည်းပြီး အရည်အချင်းပြည့်မီပြီးနောက်၊ ၎င်းအား ဒိုင်ယာဖရမ်အား ဂျိုက်တစ်ခုဖြင့် တင်းတင်းကြပ်ကြပ် jack လုပ်ပြီး tack welding ဖြင့် ပြုပြင်ပါ။
|
|
|
အဆင့် 9 အထက် Panel စည်းဝေးပွဲ |
အပေါ်ဘက်ဘောင်ကို ပိုက်ဘောဖြင့် တိကျသောနေရာချထားခြင်းကို ပြီးမြောက်အောင်ပြုလုပ်ပြီး tack welding ဖြင့် ပြုပြင်ပါ။ |
|
|
အဆင့် 10 Diaphragm Electroslag ဂဟေဆော်ခြင်း။ |
diaphragms အတွက် တစ်ဖက်သတ် electroslag ဂဟေဆော်ခြင်းကို လက်ခံသည်။ |
|
|
ဂဟေဆော်နေစဉ်အတွင်း electroslag ဂဟေပေါက်များ၏ အပေါ်နှင့်အောက် အဖွင့်များတွင် ကြေးနီလက်စွပ်များကို တပ်ဆင်ရမည်။ |
||
|
ဂဟေဆော်သည့်လျှပ်စီးကြောင်းနှင့် ဗို့အားအား ဂဟေဆော်သည့်လုပ်ငန်းစဉ်တစ်လျှောက်လုံး တင်းကြပ်စွာထိန်းချုပ်ထားမည်ဖြစ်ပြီး ဝဘ်ပေါ်ရှိ electroslag ဂဟေဧရိယာ၏အရောင်ပြောင်းလဲမှုကို စောင့်ကြည့်ရမည်ဖြစ်သည်။ |
||
|
အဆင့် 11 အလုံးစုံစစ်ဆေးခြင်း။ |
စစ်ဆေးနေစဉ်အတွင်း အစိတ်အပိုင်းအလျား၊ ထောင့်ဖြတ်အတိုင်းအတာနှင့် အဆုံးအပိုင်းအတိုင်းအတာများသည် ဒီဇိုင်းနှင့် သတ်မှတ်ချက်လိုအပ်ချက်များနှင့် ကိုက်ညီမှုရှိမရှိ စစ်ဆေးခြင်းနှင့် ခံနိုင်ရည်မရှိသော အစိတ်အပိုင်းအားလုံးကို မှန်ကန်ကြောင်း စစ်ဆေးခြင်းအပေါ် အာရုံစိုက်ပါ။ |
|
|
အဆင့် 12 ကြိတ်စက်အဆုံးသတ် |
စုဝေးပြီး ဂဟေဆော်ပြီးနောက် မျက်နှာကို ကြိတ်ပါ။ |
|
|
အဖွဲ့ဝင်များ၏ အဆင့်အတန်းနှင့် အဆုံးမျက်နှာနှင့် ကြိတ်ဖြတ်စက်ကြား ပြိုင်တူဖြစ်ကြောင်း အာမခံပါသည်။ |
||
|
အဆင့် 13 သဲပေါက်ကွဲမှုနှင့် သံချေးများကို ဖယ်ရှားခြင်း။ |
ဂဟေဆော်ပြီးနောက် လိုအပ်သည့်အတိုင်း သဲဖောက်ထုတ်ခြင်းဖြင့် သံချေးများကို အပြီးသတ်ဖယ်ရှားပြီးနောက် အပေါ်ယံတည်ဆောက်မှုသို့ လွှဲပြောင်းပါ။ |
|
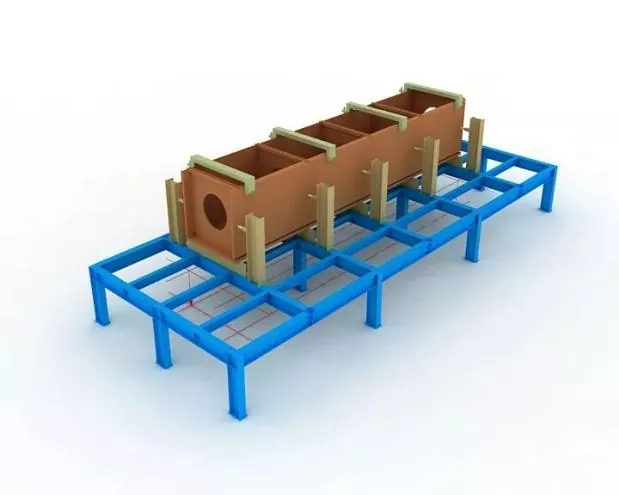
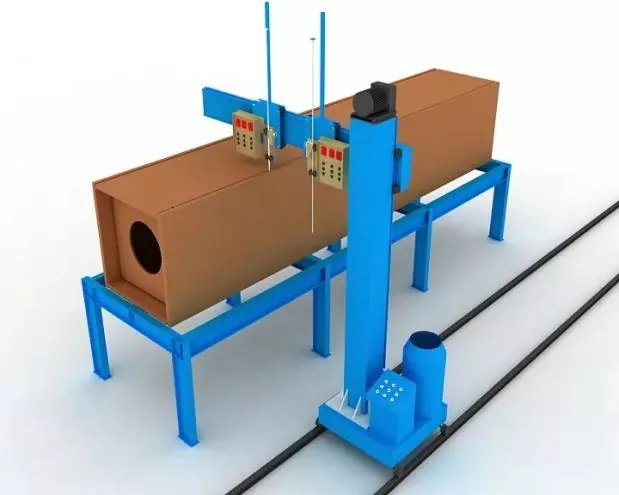
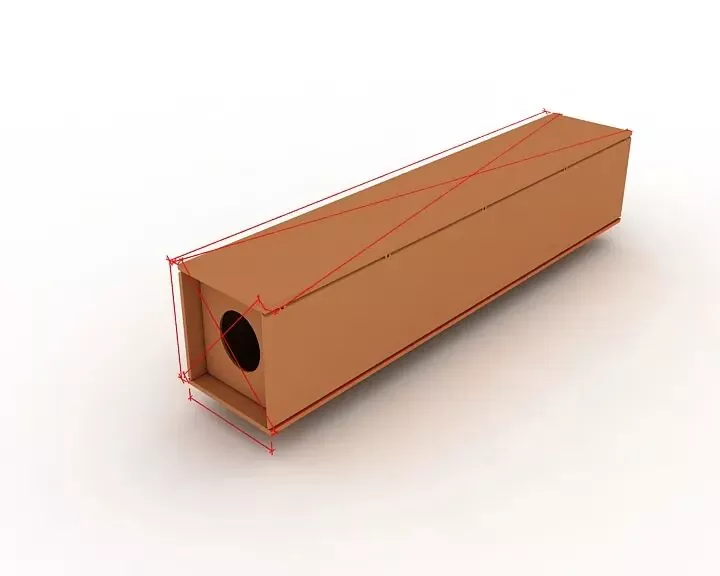
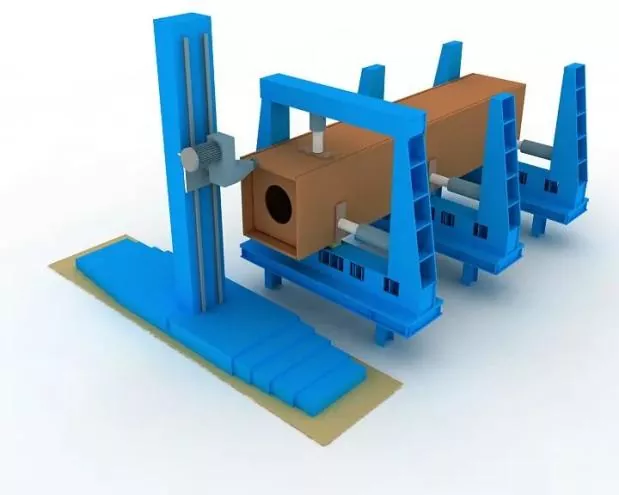
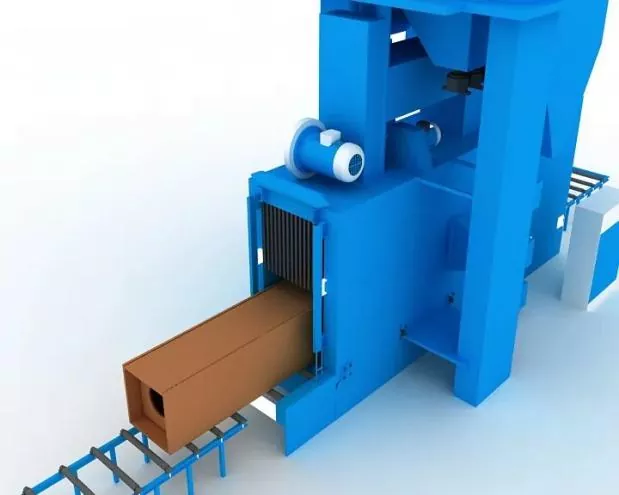
Ⅲ။ စည်းဝေးပွဲ၊ နေရာချထားခြင်းနှင့် ဂဟေဆော်ခြင်းအတွက် သတ်မှတ်ချက်များ
|
စည်းဝေးပွဲ တိကျမှု |
စည်းဝေးပွဲအတွင်း- ● ဂဟေပုံပျက်ခြင်းကို ထိန်းချုပ်ရန် သင့်လျော်သော ကန့်သတ်ချုပ်ချယ်မှုများကို လက်ခံကျင့်သုံးရမည်။ ● ဂဟေဆက်ခြင်းအတွက် ကျုံ့နိုင်မှုနှင့် ကျိုးကြောင်းဆီလျော်သော ပြောင်းပြန်ပုံသဏ္ဍာန်ကို အစိတ်အပိုင်းအတိုင်းအတာများကို ထိန်းချုပ်ရန်နှင့် မှန်ကန်သောပုံသဏ္ဍာန်ရှိစေရန်အတွက် သီးသန့်ထားရှိရမည်။ |
|
သံမဏိဖွဲ့စည်းတည်ဆောက်ပုံများ၏ အရည်အသွေးကို လက်ခံခြင်းအတွက် ကုဒ်သတ်မှတ်ချက်များနှင့် ကိုက်ညီမှုရှိစေမည့် ဂဟေဆက်ချိတ်ဆက်မှုများ၊ တည်ဆောက်ပုံဆိုင်ရာ အစိတ်အပိုင်းများ၏ အတိုင်းအတာ ခံနိုင်ရည်ရှိမှုအပြင် သံမဏိဖွဲ့စည်းတည်ဆောက်ပုံများ၏ အရည်အသွေးကို လက်ခံခြင်းအတွက် ကုဒ်သတ်မှတ်ချက်များနှင့် ကိုက်ညီရမည်။ |
|
|
Assembly positioning welding |
၎င်းကို semi-automatic solid wire gas metal arc welding (GMAW) ဖြင့် အကောင်အထည်ဖေါ်ရမည်။ |
|
ဂဟေဆော်တယ်။ |
တပ်ဆင်ခြင်း tack welding တွင်ပါဝင်နေသော ဂဟေဆော်သူများသည် ဆောက်လုပ်ရေးသံမဏိဖွဲ့စည်းပုံများဂဟေဆော်ခြင်းအတွက် နည်းပညာဆိုင်ရာသတ်မှတ်ချက်များ (JGJ81) တွင် သတ်မှတ်ထားသည့် သက်ဆိုင်ရာအရည်အချင်းလက်မှတ်များကို ကိုင်ဆောင်ထားရမည်။ |
|
tack welds အနေအထား |
tack welds များ၏ အနေအထား- Tack welds များသည် တရားဝင် welds များ၏ အစနှင့် အဆုံးကို ရှောင်ရှားရမည်ဖြစ်ပြီး၊ ထောင့်များ၊ အစွန်းများ၊ အဆုံးများနှင့် structural strength နှင့် workmanship ချို့ယွင်းမှုများ ဖြစ်နိုင်ခြေရှိသော အခြားအရေးကြီးသော နေရာများတွင် ထားရှိခြင်းမပြုရ။ |
|
T-joints များအတွက်၊ tack welding- နှစ်ဖက်စလုံးတွင် အချိုးညီစွာ လုပ်ဆောင်ရပါမည်၊ တစ်ချိန်တည်းတွင်၊ groove အတွင်းရှိ tack welding ကို တတ်နိုင်သမျှ ရှောင်ရှားရမည်။ ထိုးဖောက်ဝင်ရောက်မှု groove ဂဟေဆော်ခြင်းအတွက်- နောက်ကျောဖောက်ခြင်းအတွက် groove ပေါ်တွင် Tack welding လုပ်ရမည်ဖြစ်ပြီး၊ ဥပမာ၊ back gouging။ |
|
|
ဂဟေကျောထောက်နောက်ခံပြားများအပြင် အပြေးအလွှားနှင့် ပြေး-ပိတ်ပြားများ၏ တပ်ဆင်ခြင်းနှင့် ဂဟေဆော်သည့်နေရာများသည် သက်ဆိုင်ရာစံချိန်စံညွှန်းများနှင့် ကိုက်ညီရမည်။ |
|
|
ဂဟေဆက်ပစ္စည်းများ |
တပ်ဆင်ခြင်း နှင့် tack ဂဟေဆက်ခြင်းအတွက်အသုံးပြုသော ဂဟေဆက်ပစ္စည်းများသည် တရားဝင်ဂဟေဆော်ရန်အတွက် အသုံးပြုသည့်ပစ္စည်းများနှင့် ကိုက်ညီရမည်၊ ဆိုလိုသည်မှာ၊ တရားဝင်ဂဟေဆက်ရာတွင်ကဲ့သို့ တူညီသောဂဟေပစ္စည်းများကို လက်ခံကျင့်သုံးရမည်။ |
|
ခွန်အားမြင့်သံမဏိနှင့် ခွန်အားနည်းသံမဏိတို့ကြားတွင် တပ်ဆင်ဂဟေဆော်ခြင်းအတွက်၊ ဂဟေဆော်သည့်ပစ္စည်းများအား စွမ်းအားနိမ့်သံမဏိအဆင့်နှင့်အညီ ရွေးချယ်ရမည်ဖြစ်သည်။ |
ဆက်စပ်သတင်း
- Eihe Steel Structure မှ အမျိုးသားနေ့အား နှုတ်ခွန်းဆက်သပါသည်။
- အောင်မြင်စွာ ပထမဆုံး လွှင့်တင်ခြင်း Eihe Steel မှ ဆောင်ရွက်သော အာရှပစိဖိတ် မော်ရိုကို စီမံကိန်း
- အရည်အချင်း သက်တမ်းတိုးခြင်းကို အတည်ပြုပြီး။ Eihe သည် ကမ္ဘာ့စျေးကွက် ခြေရာကို ဖြည်းဖြည်းချင်း ချဲ့ထွင်သည်။
- လေဆိပ်များနှင့်ဘူတာများအတွက် EHSS သံမဏိဖွဲ့စည်းပုံပေးပို့ခြင်း။
- ကမ္ဘာလုံးဆိုင်ရာ ဖွံ့ဖြိုးတိုးတက်မှုကို အာရုံစိုက်- Shandong Steel Structure Industry Association သည် စက်မှု နိုင်ငံတကာ အသွင်ကူးပြောင်းရေးဆိုင်ရာ အတွေ့အကြုံဖလှယ်ရေး ဆွေးနွေးပွဲကို အောင်မြင်စွာ ကျင်းပနိုင်ခဲ့ပါသည်။
- EHSS သည် 8th Shandong Steel Structure High-Quality Development Forum နှင့် 2026 SSSIA နှစ်ပတ်လည်ညီလာခံကို Qingdao တွင် အောင်မြင်စွာကျင်းပခဲ့ပါသည်။
ငါ့ကို မက်ဆေ့ချ် ထားခဲ့ပါ။