Burmese
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Steel Structure Production Technology ကို လေ့လာခြင်း။
Ⅰ။ ခြုံငုံသုံးသပ်ချက်
သံမဏိဖွဲ့စည်းတည်ဆောက်ပုံဒီဇိုင်းပုံဆွဲခြင်းကို ရုပ်ပိုင်းဆိုင်ရာဖွဲ့စည်းပုံဆိုင်ရာ အစိတ်အပိုင်းများအဖြစ်သို့ ပြောင်းလဲခြင်းလုပ်ငန်းစဉ်ဖြစ်သည်။ ၎င်း၏အဓိကအချက်မှာ သံမဏိပစ္စည်းများကို အခြေခံအားဖြင့် မပြောင်းလဲဘဲ စက်ရုံထုတ်လုပ်ရေးလုပ်ထုံးလုပ်နည်းများမှတစ်ဆင့် ဒီဇိုင်းလိုအပ်ချက်များနှင့်အညီ အရည်အချင်းပြည့်မီသော သံမဏိဖွဲ့စည်းတည်ဆောက်ပုံအဖွဲ့ဝင်များအဖြစ် စီမံဆောင်ရွက်ပေးရန်ဖြစ်သည်။
သံမဏိ အဆောက်အဦများ၏ ထုတ်လုပ်မှုနည်းပညာသည် ယေဘုယျအားဖြင့် စက်ပိုင်းဆိုင်ရာ ထုတ်လုပ်မှုနှင့် ဆင်တူသည်။ သို့သော်၊ သံမဏိဖွဲ့စည်းပုံထုတ်ကုန်များသည် ဆောက်လုပ်ရေးလုပ်ငန်းခွင်များတွင် နောက်ဆုံးတွင် စုစည်းထားသောကြောင့် ၎င်း၏လုပ်ငန်းစဉ်များသည် တိကျသောထိန်းချုပ်မှုနှင့် ပုံပျက်ခြင်းကို ကာကွယ်ခြင်းအပေါ် ပို၍အလေးပေးသည်။
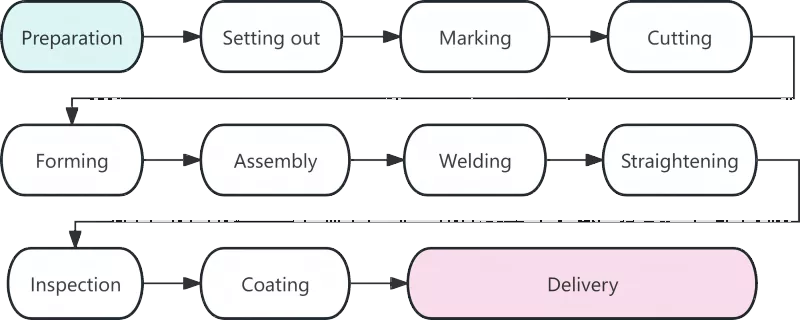
Ⅱ Steel Structure Production ၏ Process Flow Chart
Ⅲ။ လုပ်ငန်းစဥ်တစ်ခုစီ၏ အသေးစိတ်သုံးသပ်ချက်
|
လုပ်ငန်းစဉ် |
ဖော်ပြချက် |
|
ပစ္စည်းပြင်ဆင်ခြင်း။ |
ပစ္စည်းများပြင်ဆင်ခြင်းသည် သံမဏိဖွဲ့စည်းပုံဖန်တီးမှုစတင်ခြင်း၏အမှတ်အသားဖြစ်ပြီး ၎င်း၏အရည်အသွေးသည် နောက်ဆက်တွဲလုပ်ဆောင်မှုလုပ်ငန်းစဉ်အားလုံးကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။ ဤအဆင့်တွင် အဓိကလုပ်ဆောင်ရမည့်တာဝန်များမှာ ပစ္စည်းလက်ခံမှု၊ ဖြောင့်ဖြောင့်ခြင်းနှင့် မျက်နှာပြင်သန့်ရှင်းရေးတို့ ပါဝင်သည်။ သံမဏိပစ္စည်းများ စက်ရုံသို့ရောက်ရှိပြီးနောက်၊ ၎င်းတို့၏ ပစ္စည်းလက်မှတ်များကို အမှန်တကယ် ထုတ်ကုန်များနှင့် ဆန့်ကျင်၍ စစ်ဆေးရမည်။ ဓာတုဖွဲ့စည်းပုံနှင့် စက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများကို ပြန်လည်စစ်ဆေးခြင်းကို အဓိကဖွဲ့စည်းပုံဆိုင်ရာ အစိတ်အပိုင်းများတွင် အသုံးပြုသည့် သံမဏိများ ပြုလုပ်ရမည်။ သယ်ယူပို့ဆောင်စဉ်အတွင်း ဖြစ်ပေါ်လာသော ပုံပျက်နေသော သံမဏိများကို ရိုလာဖြောင့်စက်များ သို့မဟုတ် ဟိုက်ဒရောလစ် ဂျပ်ထိုးစက်များ အသုံးပြု၍ ဖြောင့်စေရမည်။ ကွက်လပ်တွင် အတိုင်းအတာအမှားအယွင်းများ ခန့်မှန်းခြေ 80% သည် ဖြောင့်မထားသော ကုန်ကြမ်းများမှ ဖြစ်ပေါ်လာကြောင်း အတွေ့အကြုံက ပြသသည်။ |
|
မြင့်သည်။ |
Lofting သည် သံမဏိဖွဲ့စည်းပုံ ထုတ်လုပ်မှုတွင် တိကျစွာ ထိန်းချုပ်ရန်အတွက် ပထမဆုံး အရေးကြီးသော အဆင့်ဖြစ်သည်။ သီးသန့်ပလပ်ဖောင်းများ သို့မဟုတ် အပြင်အဆင် ဇယားများတွင် ပညာရှင်များသည် အစိတ်အပိုင်းများ၏ ပုံသဏ္ဍာန်များကို သတ်မှတ်ရန်အတွက် ဒီဇိုင်းပုံသဏ္ဍာန်များနှင့်အညီ 1:1 အချိုးအစား အဆစ်များနှင့် အကွက်များကို ရေးဆွဲကြသည်။ ပုံဆွဲအတိုင်းအတာများကို စစ်ဆေးခြင်းအပြင်၊ welding shrinkage allowance ကို သက်ဆိုင်ရာ လုပ်ငန်းစဉ်များမှ လိုအပ်သလို သိမ်းဆည်းထားရမည်။ ယေဘုယျအားဖြင့်၊ တင်ပါးဂဟေတစ်ခုစီအတွက် ထောက်ပံ့ကြေး ၁ မှ ၁.၅ မီလီမီတာကို ဘေးဖယ်ထားရမည်။ |
|
အမှတ်အသားပြုခြင်း။ |
ရေးခြစ်ခြင်းဟုလည်း လူသိများသည်၊ အမှတ်အသားသည် သံမဏိပြားများနှင့် အပိုင်းများပေါ်ရှိ အစိတ်အပိုင်းအစီအစဥ်များအတွက် အပေါက်နေရာများနှင့် စက်လိုင်းများကို အမှတ်အသားပြုရန် တင်းပလိတ်များကို အသုံးပြုခြင်းလုပ်ငန်းစဉ်ကို ရည်ညွှန်းသည်။ ပစ္စည်းအသုံးပြုမှုနှုန်းကို အမြင့်ဆုံးမြှင့်တင်ရန် "ကြီးမားသော အစိတ်အပိုင်းများ၊ နောက်မှ သေးငယ်သော အစိတ်အပိုင်းများ" ၏ နိယာမကို လိုက်နာပါသည်။ ပိုမိုကောင်းမွန်အောင်ပြုလုပ်ထားသော အပြင်အဆင်အားဖြင့်၊ အလုံးစုံပစ္စည်းအသုံးပြုမှုနှုန်းသည် 85% ကျော်အထိရောက်ရှိနိုင်ပြီး nesting ပိုမိုကောင်းမွန်အောင်ပြုလုပ်ပြီးနောက် 92% ကိုပင်ကျော်လွန်နိုင်ပါသည်။ |
|
ဖြတ်တောက်ခြင်း။ |
ဖြတ်တောက်ခြင်းဆိုသည်မှာ ကုန်ကြမ်းများကို အမှတ်အသားပြုထားသော မျဉ်းကြောင်းတစ်လျှောက် အစိတ်အပိုင်းတစ်ခုစီသို့ ခွဲထုတ်ခြင်းလုပ်ငန်းစဉ်ဖြစ်သည်။ ပင်မဖြတ်တောက်ခြင်းနည်းလမ်းများတွင် ဓာတ်ငွေ့ဖြတ်တောက်ခြင်း၊ ပလာစမာဖြတ်တောက်ခြင်းနှင့် လေဆာဖြတ်တောက်ခြင်းတို့ ပါဝင်သည်။ ဂဏန်းထိန်းချုပ်ဖြတ်တောက်ခြင်းနည်းပညာကို ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုခြင်းသည် သံမဏိဖွဲ့စည်းပုံပြုလုပ်ခြင်း၏ တိကျမှုနှင့် ထိရောက်မှုကို တိုးတက်စေသည်။ ဖြတ်တောက်ထားသော မျက်နှာပြင်အချို့သည် အလယ်တန်းအစွန်းများ လုပ်ဆောင်ခြင်းမရှိဘဲ တိုက်ရိုက်ဂဟေဆက်ရန်အတွက် အရည်အချင်းပြည့်မီပါသည်။ |
|
များခြင်း။ |
အကွေးအကွေးများနှင့် ကွေးထားသောပိုက်များကဲ့သို့သော လိုင်းမဟုတ်သော အစိတ်အပိုင်းများကို အေးသောကွေးညွှတ်ခြင်း သို့မဟုတ် ပူပြင်းသောကွေးညွှတ်ခြင်းမှတစ်ဆင့် ပုံသဏ္ဍာန်ပြုလုပ်ရမည်။ အေးသောကွေးညွှတ်ခြင်းကို အခန်းအပူချိန်တွင် လုပ်ဆောင်ပြီး ဘုံကွေးအစိတ်အပိုင်းများနှင့် သက်ဆိုင်ပါသည်။ ပူပြင်းသော ကွေးညွှတ်မှုအတွက်၊ သေးငယ်သော အချင်းအချင်းရှိသော သေးငယ်သော ပန်းကန်ပြားများ သို့မဟုတ် အစိတ်အပိုင်းများအတွက် ကွေးညွှတ်ခြင်းမပြုမီ 900-1100°C တွင် အပူပေးသည်။ |
|
စည်းဝေးပွဲ |
Assembly ဆိုသည်မှာ ပုံများဖြင့် လိုအပ်သလို ပြုပြင်ထားသော အစိတ်အပိုင်းများကို ပေါင်းစပ်ပြီး tack welding ဖြင့် ယာယီပြုပြင်ခြင်းကို ဆိုလိုပါသည်။ စံတပ်ဆင်ခြင်းလုပ်ငန်းစဉ်မှာ အောက်ပါအတိုင်းဖြစ်သည်- အနားကွပ်ပြားများ၏ ချုပ်ရိုးများ → ဝဘ်ပြားများပေါ်ရှိ burrs များကို ဖယ်ထုတ်ပါ → တပ်ဆင်စက်ဖြင့် တိကျသောနေရာချထားမှုကို ရရှိစေရန် → တစ်ဖက်သတ် T-အပိုင်းစတီးလ်များ၏ အပြီးအစီး တပ်ဆင်ခြင်း → စည်းဝေးပွဲကိုလှန်ပြီး အလုံးစုံဖွဲ့စည်းခြင်းကို အပြီးသတ်ပါ။ |
|
ဂဟေဆော်ခြင်း။ |
ဂဟေဆော်ခြင်းသည် မြင့်မားသောနည်းပညာလိုအပ်ချက်များနှင့် အရည်အသွေး တင်းကြပ်သောထိန်းချုပ်မှုဖြင့် သံမဏိဖွဲ့စည်းပုံထုတ်လုပ်ခြင်းတွင် အဓိကလုပ်ငန်းစဉ်ဖြစ်သည်။ အသုံးများသော ဂဟေဆက်နည်းများတွင် အလိုအလျောက်နစ်မြုပ်နေသော အာဂဟေဆော်ခြင်း၊ CO₂ ဓာတ်ငွေ့အကာအရံဂဟေဆော်ခြင်းနှင့် အကာအရံရှိသော သတ္တုဂဟေဆော်ခြင်းများ ပါဝင်သည်။ |
|
ဖြောင့်တန်းခြင်း။ |
ဂဟေဆော်စဉ်အတွင်း ထုတ်ပေးသော အပူဖိအားဖိစီးမှုသည် မူလဂျီဩမေတြီပုံသဏ္ဍာန်ကို ပြန်လည်ရရှိရန် ဖြောင့်ခြင်းဖြင့် ဖယ်ရှားပစ်ရမည်ဖြစ်ပြီး အစိတ်အပိုင်းပုံပျက်ခြင်းကို ဖြစ်စေသည်။ အသုံးများသော ဖြောင့်ခြင်းနည်းလမ်းများတွင် စက်ဖြောင့်ဖြောင့်ခြင်း၊ မီးတောက်ဖြောင့်ခြင်း နှင့် ပေါင်းစပ်ဖြောင့်ပေးခြင်း တို့ ပါဝင်သည်။ တူညီသောအနေအထားတွင် အပူပေးခြင်းကို သုံးကြိမ်ထက် မပိုစေရဘဲ အပူလွန်ကဲခြင်းကို တင်းတင်းကျပ်ကျပ် တားမြစ်ထားသည်။ |
|
စစ်ဆေးရေး |
ထုတ်လုပ်မှု လုပ်ငန်းစဉ် တစ်ခုလုံးကို စစ်ဆေးခြင်း သည် ထုတ်ကုန် အရည်အသွေး အတွက် အဓိက အာမခံချက် အဖြစ် ဆောင်ရွက် သည် ။ အဆင့်ဆင့်စစ်ဆေးခြင်းတွင် အဓိကအားဖြင့် ကုန်ကြမ်းစစ်ဆေးခြင်း၊ လုပ်ငန်းစဉ်အတွင်း စစ်ဆေးခြင်းနှင့် ဂဟေဆက်ပြီးနောက် စစ်ဆေးခြင်းတို့ကို အကျုံးဝင်သည်။ အက်ကြောင်းများနှင့် မပြည့်စုံသောပေါင်းစပ်မှုကဲ့သို့သော ဆိုးရွားသောချို့ယွင်းချက်များကို ဂဟေဆက်များအတွင်း၌ ခွင့်မပြုပါ။ |
|
အပေါ်ယံပိုင်း |
စတီးလ်ဖွဲ့စည်းပုံများအတွက် သံမဏိဖွဲ့စည်းပုံများအတွက် သံချေးတက်ခြင်းနှင့် မီးဒဏ်ကို အကာအကွယ်ပေးပါသည်။ စံနမူနာအပေါ်ယံပိုင်းစနစ်တွင် ဇင့်ကြွယ်ဝသော epoxy primer၊ epoxy micaceous သံ အလယ်အလတ်ကုတ်အင်္ကျီ၊ နှင့် polyurethane သို့မဟုတ် fluorocarbon topcoat တို့ပါဝင်သည်။ မီးခံအလွှာကို ပါးလွှာသော အင်္ကျီအများအပြားတွင် အသုံးပြုရမည်။ ပတ်၀န်းကျင် အပူချိန်သည် 5°C ထက်မနိမ့်စေရ၊ နှိုင်းရစိုထိုင်းဆ 85% ထက်မပိုစေရဘဲ၊ သံမဏိ၏ မျက်နှာပြင်အပူချိန်သည် နှင်းရည်မှတ်ထက် အနည်းဆုံး 3°C မြင့်ရမည်။ |
|
စက်ရုံမှပေးပို့ခြင်း။ |
Delivery သည် သံမဏိတည်ဆောက်ပုံထုတ်လုပ်ခြင်း၏ နောက်ဆုံးအဆင့်ဖြစ်သည်။ နောက်ဆုံးစစ်ဆေးခြင်းအောင်မြင်သော အစိတ်အပိုင်းများကို သီးသန့်နံပါတ်များနှင့် အမှတ်အသားများကို သတ်မှတ်ပေးမည်ဖြစ်သည်။ တပ်ဆင်မှုအစီအစဥ်အရ အစိတ်အပိုင်းများကို အုပ်စုများအလိုက် စုစည်းထားရမည်။ အပေါ်ယံ ခြစ်ရာများကို ကာကွယ်ရန် သစ်တုံးများ သို့မဟုတ် ရော်ဘာ gasket များကို အစိတ်အပိုင်းများကြားတွင် ထားရှိရမည်။ |
IV ခေတ်မီသံမဏိတည်ဆောက်ပုံ ထုတ်လုပ်မှုနည်းပညာ ဖွံ့ဖြိုးတိုးတက်ရေး လမ်းကြောင်းများ
ခေတ်မီသံမဏိဖွဲ့စည်းပုံထုတ်လုပ်မှုသည် ပိုမိုထက်မြက်ပြီး ထုတ်လုပ်မှု တိကျမှုနှင့် ထိရောက်မှုတို့ကို တိုးတက်စေရန်အတွက် ထုတ်လုပ်မှုသည် ပိုမိုထက်မြက်ပြီး စက်ယန္တရားများ ပြုပြင်လျက်ရှိသည်။ ကိန်းဂဏန်းထိန်းချုပ်မှုနည်းပညာ၊ အလိုအလျောက်ဂဟေဆော်ခြင်း၊ BIM အက်ပ်လီကေးရှင်းနှင့် ကြိုတင်စုဝေးခြင်းအတွက် virtual simulation သည် စက်မှုလုပ်ငန်း၏ အနာဂတ်ဖွံ့ဖြိုးတိုးတက်မှုလမ်းကြောင်းများကို ကိုယ်စားပြုသည်။
သံမဏိဖွဲ့စည်းပုံထုတ်လုပ်မှုသည် အနီးကပ်ချိတ်ဆက်ထားသော လုပ်ငန်းစဉ်များ၊ မြင့်မားသောတိကျမှုလိုအပ်ချက်များနှင့် တင်းကျပ်သောအရည်အသွေးထိန်းချုပ်မှုပါ၀င်သည့် ပြီးပြည့်စုံသောစနစ်တစ်ခုဖြစ်သည်။ အပြင်အဆင်မှအစ အပေါ်ယံပိုင်းအထိ လုပ်ထုံးလုပ်နည်းတိုင်းသည် ချောထုတ်ကုန်များ၏ အရည်အသွေးကို တိုက်ရိုက်သက်ရောက်သည်။ အသိဉာဏ်ရှိသော နည်းပညာများကို ကျယ်ကျယ်ပြန့်ပြန့် အသုံးချခြင်းဖြင့် သံမဏိဖွဲ့စည်းပုံများအတွက် တင်းကျပ်သော စံနှုန်းများကို လက်ခံကျင့်သုံးမည်ဖြစ်ပြီး ထုတ်ကုန်အရည်အသွေး ပိုမိုတိုးတက်ကောင်းမွန်လာမည်ဖြစ်သည်။
ဆက်စပ်သတင်း
- Steel Frame Horse Stable Construction အတွက် သင့်လျော်သော အရွယ်အစားကို ဘယ်လိုရွေးချယ်မလဲ။
- On-Site Steel Structure Assembly + Integral Hoisting Construction Workflow + Key ထည့်သွင်းစဉ်းစားမှုများ
- ခေတ်မီလူနေမှုဘဝအတွက် Double Layer Prefab Steel Frame House ကို အဘယ်ကြောင့်ရွေးချယ်ရသနည်း။
- Steel Structure Factory အဆောက်အဦများ ဒီဇိုင်းနှင့် တည်ဆောက်ခြင်းအတွက် အဓိကအချက် ကိုးချက်
- သံမဏိဖွဲ့စည်းပုံ ကြက်သွန်းဆောက်လုပ်ခြင်း ကြက်မွေးမြူရေးခြံများ၏ စီမံခန့်ခွဲမှုကို မည်သို့တိုးတက်စေနိုင်သနည်း။
- "စက်ခေါင်းပုံစံ" စက်မှုအဆောက်အအုံများ- ၃ ထပ်ရုံးသည် သံမဏိ သို့မဟုတ် ကွန်ကရစ် ဖြစ်သင့်ပါသလား။
ငါ့ကို မက်ဆေ့ချ် ထားခဲ့ပါ။